技术参数
下载产品资料 · PDF · 中文 · 2 页 ↗
1. 从回到生产线的截止时间倒推
先数清有多少模具必须在规定时间前重新投入生产。每日总量会掩盖高峰:同一批出炉的模具可能集中到达清洗区,留给清洗的时间反而很短。按尺寸和涂层分组,把换型调节列入计划。
需要的合格数量除以可用小时数,就是流程目标。下表属于规划算例,并非设备实测。目标贴近参考产能上限时,留给停顿和返洗的余地会更少。
2. 不把快速周期直接换算成承诺产能
产品资料同时列出约 15 秒清洗两个模具和 300–400 个/小时。3600 ÷ 15 × 2 得到 480,但漏掉上下料、调节和检查,不能把这个算术上限用作生产保证。
一个模具只有在检查合格后才计一次产出。未合格模具返洗会占用时间,不能再作为一个新模具重复计数。
3. 做一段有代表性的连续试洗
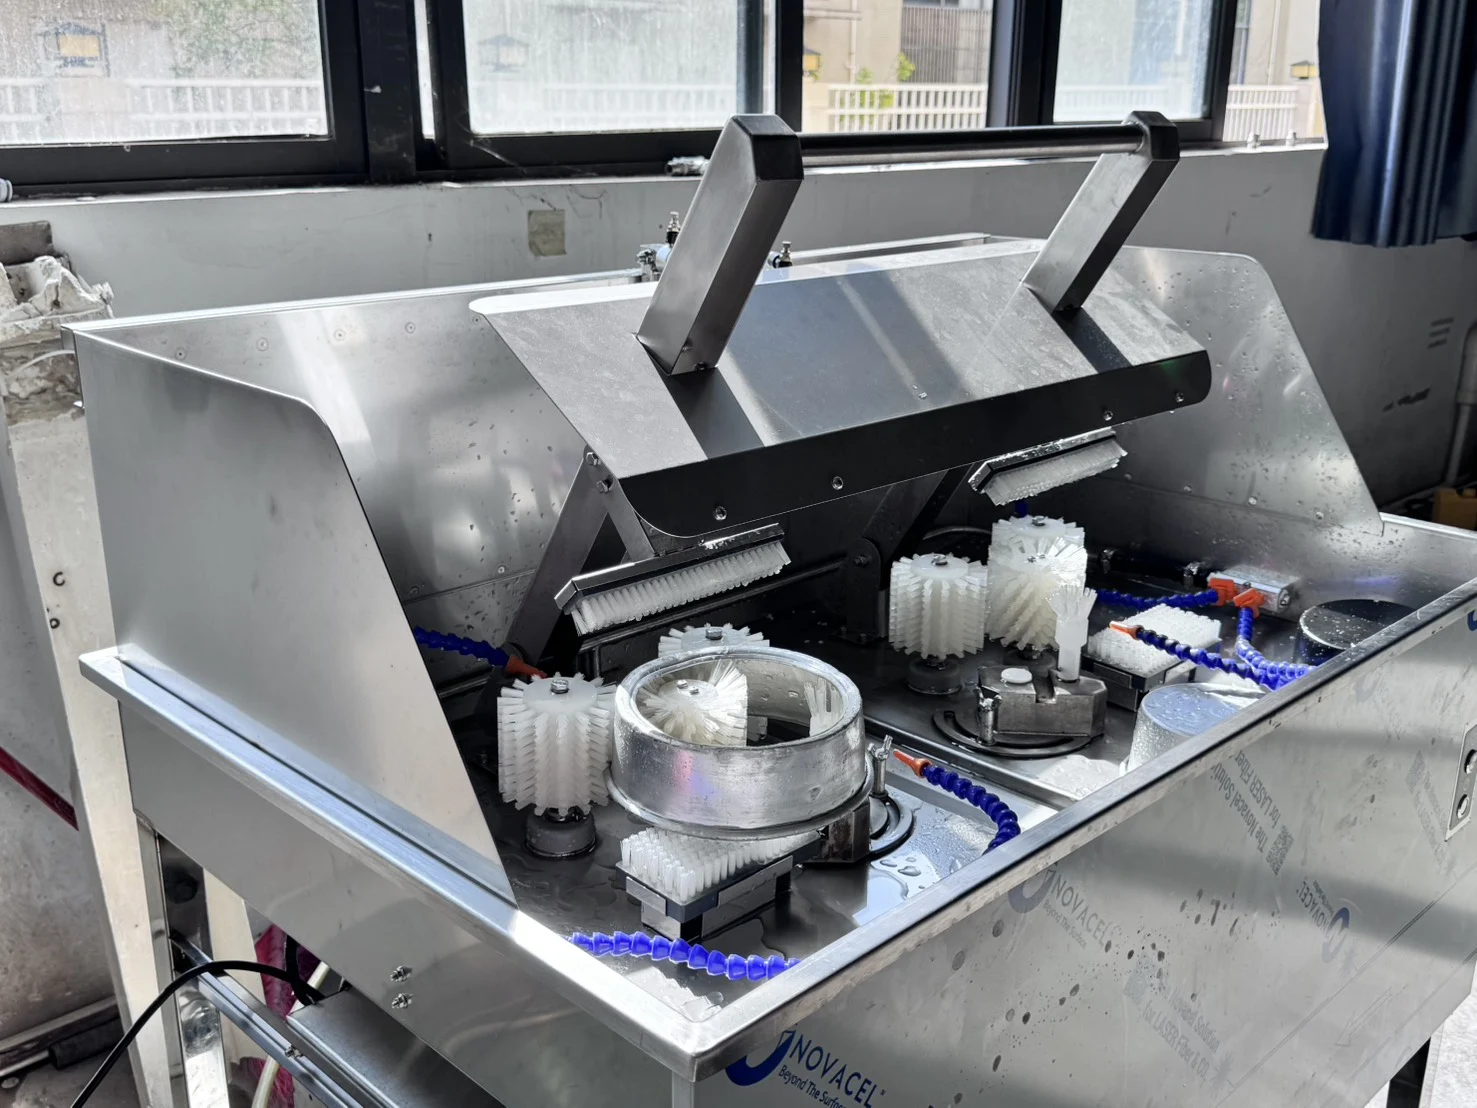
记录模具尺寸、残留、人数、设定、开始与结束时间。把正常上下料、尺寸切换和返洗包含在内,用一致方式拍摄模边和底槽。连续运行记录比最快一转的视频更能支持采购判断。
例如,40 分钟内得到 150 个合格模具,计算为 150 ÷ 40 × 60 = 225 个/小时。这只是解释计算方法的假设记录,不是威泰测试成绩。
4. 把试机结果放回班次计划
将所需速度与实测合格速度比较,再单独安排现场要求的卫生处理、干燥和存放。只在机器端测得的产能,不能默认已经包含全部后续流程。
如果不能满足截止时间,应与威泰复核批次安排、上下料方式和清洗窗口。减少多少人工、耗水或投资回收期,都需要另做基线和测量,不能由每小时产能直接推出。
您可能关心的问题
15 秒周期是否等于每小时 480 个?
不等于。该算法未计上下料与检查,产品资料参考值是每小时 300–400 个。
应当统计什么产出?
只将通过检查的模具计一次,返洗时间应包含在总计时中。
资料来源与产品文件
依据威泰产品资料及随附产品参数表整理。最终配置和样品适配情况,请与威泰确认。
V-TAI · VT-CE-CM2 ↗下载产品资料 · PDF · 中文 · 2 页 ↗