Especificaciones
| Indicador | Valor | Unidad | Base, fórmula y condiciones |
|---|---|---|---|
| 600 moldes / 3 horas | 200 | moldes/h | Ejemplo de planificación 600 ÷ 3 = 200 Ejemplo de planificación, no resultado medido. Método de cálculoRevisado |
| 900 moldes / 3 horas | 300 | moldes/h | Ejemplo de planificación 900 ÷ 3 = 300 Ejemplo de planificación, no resultado medido. Método de cálculoRevisado |
| 1200 moldes / 3 horas | 400 | moldes/h | Ejemplo de planificación 1200 ÷ 3 = 400 Ejemplo de planificación, no resultado medido. Método de cálculoRevisado |
| Supuesto: 150 moldes / 40 minutos | 225 | moldes/h | Ejemplo de planificación 150 ÷ 40 × 60 = 225 Ejemplo de planificación, no resultado medido. Método de cálculoRevisado |
1. Empiece por la hora de devolución
Cuente los moldes que deben volver a producción y el tiempo disponible. El volumen diario oculta los picos tras el horneado. Separe tamaños y revestimientos para incluir los cambios de ajuste.
Divida la cantidad aceptada necesaria entre las horas disponibles. La tabla contiene cálculos de planificación, no ensayos. Trabajar en el límite superior deja poco margen para interrupciones.
2. Distinga ciclo y producción
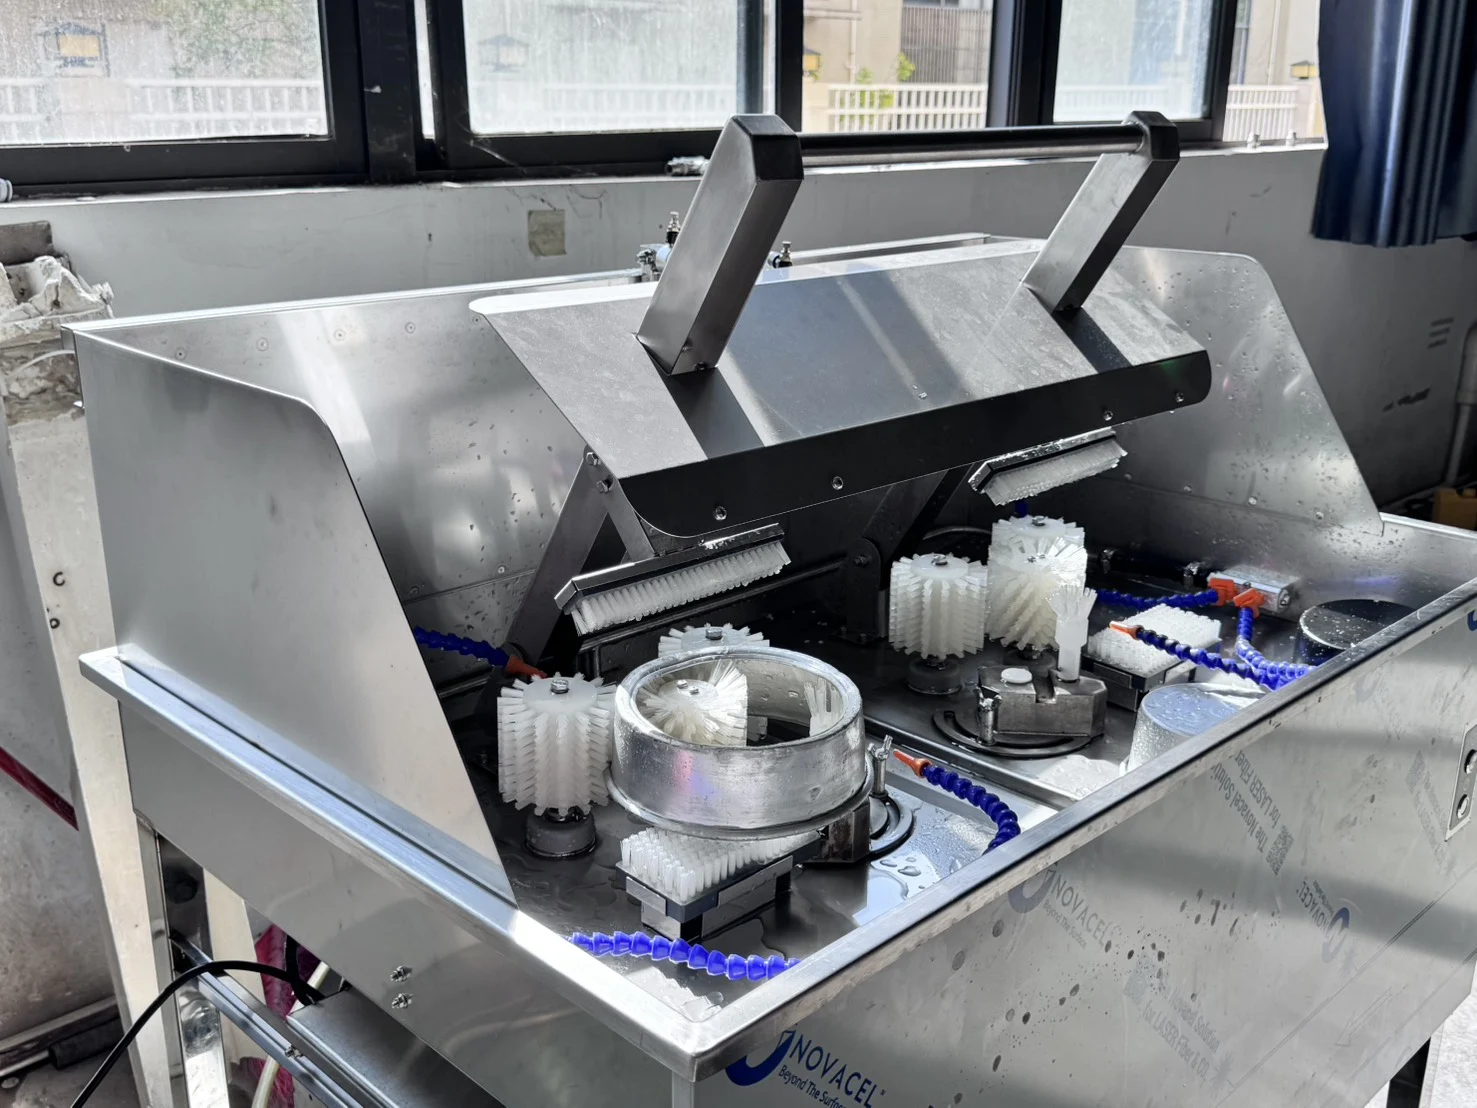
La ficha indica unos 15 segundos para dos moldes y 300–400 moldes/h. El cálculo 3600 ÷ 15 × 2 da 480, pero omite carga, descarga, ajuste e inspección. No es una capacidad garantizada.
Cuente cada molde una sola vez, cuando pase la inspección. Volver a lavar un molde consume tiempo sin añadir otra unidad aceptada.
| Indicador | Valor | Unidad | Base, fórmula y condiciones |
|---|---|---|---|
| Ciclo rápido | ≈15 | s | Valor orientativo Diseñador y ficha; excluye manipulación. Ficha · pág. 2Revisado |
| Moldes por ciclo | 2 | moldes/ciclo | Especificación documentada Diseñador y ficha; excluye manipulación. Ficha · pág. 2Revisado |
| Capacidad orientativa | 300–400 | moldes/h | Valor orientativo Capacidad orientativa, según suciedad, tamaño, ajustes y tiempo de carga. Ficha · pág. 2Revisado |
| Techo aritmético sin pausas | 480 | moldes/h | Ejemplo calculado 3600 ÷ 15 × 2 = 480 3600 ÷ 15 × 2; no medido. Ficha · pág. 2Revisado |
3. Haga una prueba representativa
Anote dimensiones, suciedad, operadores, ajustes y tiempos de inicio y fin. Incluya manipulación, cambios de tamaño y repetición de lavados. Revise borde y ranura inferior de forma consistente.
Un ejemplo hipotético de 150 moldes aceptados en 40 minutos equivale a 150 ÷ 40 × 60 = 225 moldes/h. Explica el cálculo; no es un resultado medido por V-TAI.
4. Integre el resultado en el turno
Compare el objetivo con el caudal aceptado medido y reserve tiempo para higienización, secado y almacenamiento. Una medición junto a la máquina no incluye automáticamente el proceso posterior.
Si falta tiempo, revise lotes, manipulación y ventana de limpieza con V-TAI. El ahorro laboral, de agua o el retorno económico requieren mediciones propias y una situación de referencia.
RESPUESTAS ÚTILES
¿15 segundos equivalen a 480 moldes/h?
No; faltan manipulación e inspección. La referencia publicada es 300–400 moldes/h.
¿Qué se cuenta como producción?
Moldes aceptados una sola vez; el tiempo de repetir lavados forma parte del tiempo total.
Respuesta breve
Defina el objetivo en moldes aceptados por hora y compruébelo con sus moldes durante un proceso completo.
Consultar al equipoFuentes y documentación
Basado en la información y ficha de producto V-TAI. Confirme la configuración y compatibilidad de las muestras con nuestro equipo.
V-TAI · VT-CE-CM2 ↗Descargar ficha técnica · PDF · Chino · 2 páginas ↗