ข้อมูลทางเทคนิค
| ตัวชี้วัด | ค่า | หน่วย | ที่มา สูตร และเงื่อนไข |
|---|---|---|---|
| 600 พิมพ์ / 3 ชั่วโมง | 200 | พิมพ์/ชั่วโมง | ตัวอย่างวางแผน 600 ÷ 3 = 200 ตัวอย่างวางแผน ไม่ใช่ผลผลิตที่ทดสอบจริง วิธีคำนวณตรวจสอบ |
| 900 พิมพ์ / 3 ชั่วโมง | 300 | พิมพ์/ชั่วโมง | ตัวอย่างวางแผน 900 ÷ 3 = 300 ตัวอย่างวางแผน ไม่ใช่ผลผลิตที่ทดสอบจริง วิธีคำนวณตรวจสอบ |
| 1200 พิมพ์ / 3 ชั่วโมง | 400 | พิมพ์/ชั่วโมง | ตัวอย่างวางแผน 1200 ÷ 3 = 400 ตัวอย่างวางแผน ไม่ใช่ผลผลิตที่ทดสอบจริง วิธีคำนวณตรวจสอบ |
| สมมติ 150 พิมพ์ / 40 นาที | 225 | พิมพ์/ชั่วโมง | ตัวอย่างวางแผน 150 ÷ 40 × 60 = 225 ตัวอย่างวางแผน ไม่ใช่ผลผลิตที่ทดสอบจริง วิธีคำนวณตรวจสอบ |
1. เริ่มจากเวลาที่ต้องใช้แม่พิมพ์อีกครั้ง
จำนวนต่อวันอาจซ่อนงานช่วงพีค แม่พิมพ์หลังอบอาจเข้าจุดล้างพร้อมกันและต้องกลับไปใช้เร็ว แยกขนาดและสารเคลือบเพื่อเห็นเวลาปรับตั้งแต่ละชุด
นำจำนวนที่ต้องผ่านตรวจหารด้วยชั่วโมงที่มี ตารางเป็นเพียงการคำนวณวางแผน ถ้าต้องการอัตราที่ขอบบนของช่วงอ้างอิง จะเหลือเวลาเผื่อหยุดน้อย
2. แยกรอบล้างออกจากอัตรางานจริง
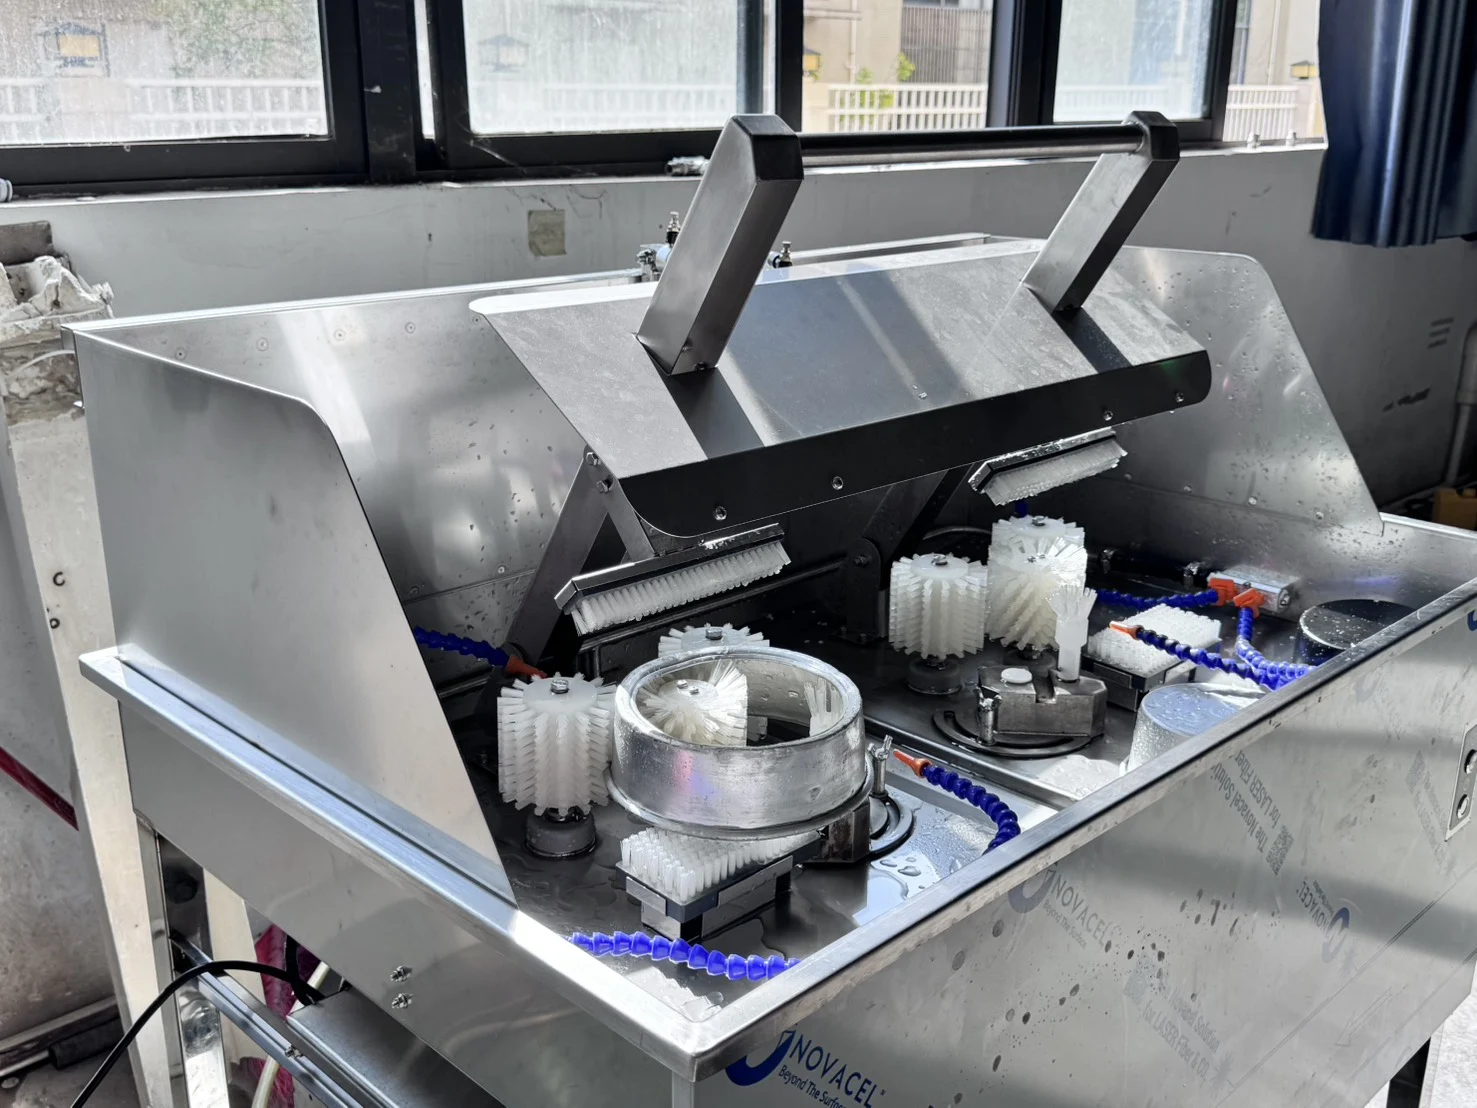
เอกสารระบุประมาณ 15 วินาทีต่อสองชิ้น และ 300–400 ชิ้นต่อชั่วโมง การคำนวณ 3600 ÷ 15 × 2 ได้ 480 แต่ยังไม่รวมการใส่ นำออก ปรับตั้ง และตรวจงาน จึงไม่ใช่อัตรารับประกัน
นับแม่พิมพ์แต่ละชิ้นเพียงครั้งเดียวหลังผ่านตรวจ การล้างซ้ำใช้เวลาเพิ่ม แต่ไม่ใช่ผลงานใหม่อีกหนึ่งชิ้น
| ตัวชี้วัด | ค่า | หน่วย | ที่มา สูตร และเงื่อนไข |
|---|---|---|---|
| รอบล้างด่วน | ≈15 | s | ค่าอ้างอิง ผู้ออกแบบและเอกสาร ไม่รวมจับชิ้นงาน เอกสารสินค้า หน้า 2ตรวจสอบ |
| พิมพ์ต่อรอบ | 2 | พิมพ์/รอบ | สเปกจากเอกสาร ผู้ออกแบบและเอกสาร ไม่รวมจับชิ้นงาน เอกสารสินค้า หน้า 2ตรวจสอบ |
| อัตราการล้างอ้างอิง | 300–400 | พิมพ์/ชั่วโมง | ค่าอ้างอิง อัตราการล้างเป็นค่าอ้างอิง ผลจริงขึ้นอยู่กับคราบ ขนาดแม่พิมพ์ การตั้งรอบ และเวลาใส่–นำแม่พิมพ์ออก เอกสารสินค้า หน้า 2ตรวจสอบ |
| เพดานคำนวณไม่มีหยุด | 480 | พิมพ์/ชั่วโมง | ตัวอย่างคำนวณ 3600 ÷ 15 × 2 = 480 3600 ÷ 15 × 2 ไม่ใช่ค่าที่วัด เอกสารสินค้า หน้า 2ตรวจสอบ |
3. จับเวลาการทดลองที่เป็นตัวแทนงาน
บันทึกขนาด คราบ จำนวนผู้ปฏิบัติงาน การตั้งค่า เวลาเริ่มและจบ รวมการเปลี่ยนขนาดและล้างซ้ำ ตรวจขอบและร่องก้นด้วยวิธีเดิมทุกครั้ง
ตัวอย่างสมมติ หากผ่านตรวจ 150 ชิ้นใน 40 นาที จะได้ 150 ÷ 40 × 60 = 225 ชิ้นต่อชั่วโมง เป็นตัวอย่างวิธีคำนวณ ไม่ใช่ผลทดสอบ V-TAI
4. นำผลไปจัดเวลาทั้งกะ
เทียบเป้าหมายกับอัตราที่ผ่านตรวจจริง แล้วแยกเวลาให้สุขลักษณะ การทำให้แห้งและเก็บ การวัดที่หน้าเครื่องไม่ครอบคลุมขั้นตอนหลังล้างโดยอัตโนมัติ
หากเวลาไม่พอ ให้ทบทวนการแบ่งชุด การจัดการแม่พิมพ์และช่วงล้างกับ V-TAI ส่วนการประหยัดแรงงาน น้ำ หรือระยะคืนทุนต้องมีข้อมูลเดิมและการวัดเฉพาะ
คำตอบก่อนตัดสินใจ
รอบ 15 วินาทีหมายถึง 480 ชิ้นต่อชั่วโมงหรือไม่?
ไม่ใช่ ยังไม่รวมการจัดการและตรวจงาน ค่าอ้างอิงที่เผยแพร่คือ 300–400 ชิ้นต่อชั่วโมง
ควรนับอะไรเป็นผลงาน?
นับชิ้นที่ผ่านตรวจเพียงครั้งเดียว และรวมเวลาล้างซ้ำในเวลาทั้งหมด
คำตอบสรุป
ตั้งเป้าเป็นแม่พิมพ์ที่ผ่านตรวจต่อชั่วโมง แล้วทดสอบด้วยแม่พิมพ์จริงตลอดขั้นตอน
ปรึกษาเรื่องเครื่องล้างแหล่งข้อมูลและเอกสารผลิตภัณฑ์
เรียบเรียงจากเอกสารผลิตภัณฑ์ V-TAI และตารางสเปกที่ได้รับ ต้องยืนยันตัวอย่างแม่พิมพ์และการตั้งค่าเครื่องก่อนสั่งซื้อ
V-TAI · VT-CE-CM2 ↗ดาวน์โหลดข้อมูลผลิตภัณฑ์ · PDF · ภาษาจีน · 2 หน้า ↗