技术参数
| 指标 | 数值 | 单位 | 依据、公式与适用条件 |
|---|---|---|---|
| 模具直径 / 右侧工位 | 6–10 | in | 资料参数 请与我们确认模具材质、涂层、高度和结构。对于特殊形状或易损涂层,建议先做样品清洗测试。 产品资料·第2页核对日期 |
| 模具直径 / 右侧工位 | 152.4–254 | mm | 计算示例 6 × 25.4 = 152.4; 10 × 25.4 = 254 请与我们确认模具材质、涂层、高度和结构。对于特殊形状或易损涂层,建议先做样品清洗测试。 产品资料·第2页核对日期 |
| 模具直径 / 左侧工位 | 8–14 | in | 资料参数 请与我们确认模具材质、涂层、高度和结构。对于特殊形状或易损涂层,建议先做样品清洗测试。 产品资料·第2页核对日期 |
| 模具直径 / 左侧工位 | 203.2–355.6 | mm | 计算示例 8 × 25.4 = 203.2; 14 × 25.4 = 355.6 请与我们确认模具材质、涂层、高度和结构。对于特殊形状或易损涂层,建议先做样品清洗测试。 产品资料·第2页核对日期 |
| 两工位直径重叠范围 | 8–10 | in | 计算示例 [6, 10] ∩ [8, 14] = [8, 10] 请与我们确认模具材质、涂层、高度和结构。对于特殊形状或易损涂层,建议先做样品清洗测试。 产品资料·第2页核对日期 |
| 两工位直径重叠范围 | 203.2–254 | mm | 计算示例 8 × 25.4 = 203.2; 10 × 25.4 = 254 请与我们确认模具材质、涂层、高度和结构。对于特殊形状或易损涂层,建议先做样品清洗测试。 产品资料·第2页核对日期 |
| 每英寸对应毫米数 | 25.4 | mm/in | 精确换算 1 in = 25.4 mm NIST 单位定义核对日期 |
1. 送样前先记录完整结构
拍摄内壁、外壁、模边和底部,照片中放入可辨认的尺寸参照。记录直径、高度、材质、涂层及底板连接方式。选择最小、最大和最常用规格,将带涂层与无涂层模具分开列出。
两侧工位在 8–10 寸范围重叠,但不表示重叠范围内的模具在两侧都同样合适。仍须确认放置稳定性和毛刷接触位置。
2. 检查直径无法说明的接触面
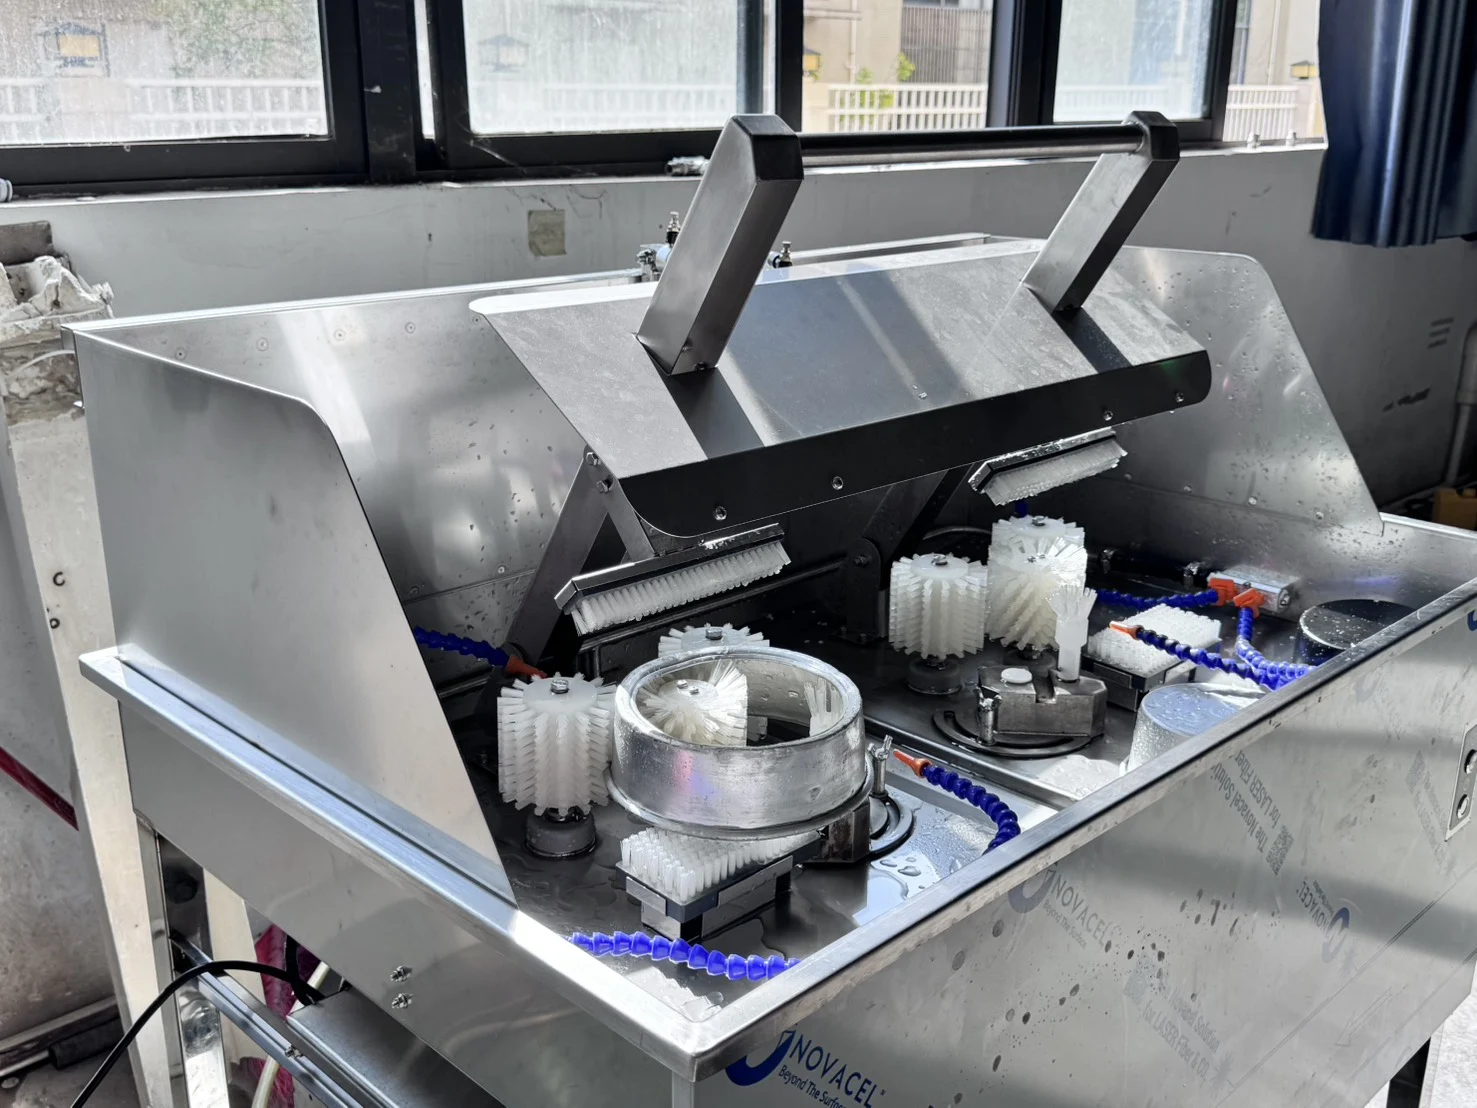
蛋糕圈、固定底模和活动底模的清洗面不同。设备包含内外滚刷、板刷及可调沟刷,卷边或深槽会改变刷毛接触位置。
请威泰确认每个样品的放置方法,以及活动底板是否单独评估。不能因为某个尺寸落入范围,就默认超深模、方模或松散小配件也能清洗。
3. 先约定涂层验收方法再试洗
尽可能向模具供应商确认涂层类型。用相同光线拍摄参考表面和已有划痕,使用正常生产后的带污样品,记录程序、刷组位置和重复清洗次数。
试洗后同时检查残留和表面变化,记录划伤、剥落或基材暴露。一轮清洗合格不代表涂层寿命已经验证;资料也不支持所有涂层“绝不刮花”的承诺。
4. 将样品验收与卫生流程分别管理
残留去除和表面状态都达到事先约定的条件,才把该样品列为适配。如结果不确定,应与威泰调整试验,或暂不将该模具纳入使用范围。适配记录应保留对应刷组配置。
冷水毛刷清洗不是加热消毒。清洗之后继续执行现场独立的卫生处理、干燥和存放。一个样品通过,只说明该模具和该设定,不代表所有带涂层烘焙器具都适用。
您可能关心的问题
所有不粘蛋糕模具都适合吗?
资料没有给出普遍适配保证,须确认涂层并评估代表性样品。
洗一次没有划痕,就能证明涂层耐用吗?
不能。应记录重复次数与验收条件,涂层寿命需要另外的证据。
资料来源与产品文件
依据威泰产品资料及随附产品参数表整理。最终配置和样品适配情况,请与威泰确认。
V-TAI · VT-CE-CM2 ↗下载产品资料 · PDF · 中文 · 2 页 ↗